

Artículo redactado por Estelle CHARASSON, Ingeniera de aplicaciones Almacam y
Simon CHANAL, Optimization Software Engineer Almacam
Detrás de un nesting de tubos eficiente se esconden complejos problemas de optimización. Hemos pedido a los ingenieros que desarrollan los algoritmos de nesting de Almacam que nos expliquen qué determina realmente la calidad de una colocación y, a través de casos concretos, qué hace que una tecnología de nesting sea más eficiente que otra.¿Qué es el nesting de tubos?
El nesting de tubos consiste en encontrar la mejor colocación de las diferentes piezas a lo largo de una barra de tubo o perfil antes de pasar a la fase de corte. Sin embargo, sería demasiado simplista considerar que una colocación de piezas que minimiza el consumo de material es necesariamente la mejor optimización posible.
Un nesting de tubos eficiente es un problema de optimización multicriterio en el que intervienen numerosos parámetros: el objetivo no es únicamente minimizar el material consumido, sino optimizar el costo global de producción, teniendo en cuenta el costo del material, el costo de corte, los tiempos de procesamiento y las diferentes restricciones industriales.
¿Por qué el nesting de tubos es un elemento clave de la producción?
En el corte de tubos y perfiles, el nesting tiene un impacto directo en la cantidad de material utilizado para producir una serie de piezas. En grandes volúmenes de producción, una diferencia de unos pocos puntos porcentuales entre dos soluciones CAM puede representar una cantidad significativa de material. El objetivo es, por tanto, producir las piezas necesarias utilizando la menor cantidad de material posible y aprovechando eficazmente los retales disponibles.
¿Cuál es la diferencia entre un nesting de tubos estándar y un nesting optimizado?
Generar un nesting correcto es cada vez más accesible. Sin embargo, conseguir los últimos puntos de eficiencia de material en casos industriales complejos y sujetos a múltiples restricciones sigue siendo un problema algorítmico de alto nivel. Pasar, por ejemplo, de una tasa de aprovechamiento del material del 90 al 95 %, o incluso del 95 al 96 %, requiere estrategias de optimización mucho más avanzadas.
Estos pocos puntos pueden representar un valor económico importante. Cada porcentaje de material ahorrado reduce directamente el costo de material de la producción. Así, cuando el material representa una parte importante de los costos de producción, reducir el costo de material en solo un 1 % puede traducirse en un aumento de alrededor del 10 % del margen.
Nesting optimizado (26 barras, 1 disposición) 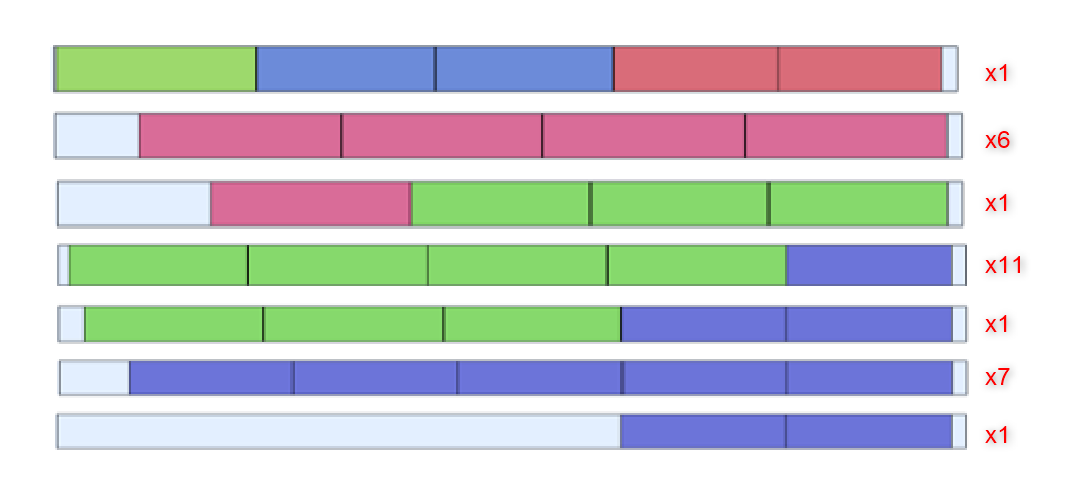
Nesting deficiente (27 barras, 7 disposiciones)
La primera solución permite ahorrar material, pero también tiempo de programación. Para encontrarla, el algoritmo debe ser capaz de explorar de forma eficiente un gran número de combinaciones posibles.
Las diferencias pueden ser aún mayores cuando el nesting debe tener en cuenta restricciones reales de producción, como las prioridades entre piezas, los cortes comunes o la gestión de retales.
Estos casos de uso muestran que dos nestings pueden parecer igual de eficientes a primera vista, pero la precisión con la que los algoritmos gestionan las restricciones puede dar lugar a resultados diferentes. Una gestión precisa, en lugar de aproximada, puede generar diferencias importantes en el aprovechamiento del material. Es precisamente en estos casos complejos donde la calidad y la sofisticación de los algoritmos de nesting resultan determinantes y donde un software de corte de tubos con nesting avanzado marca la diferencia.
Muchas soluciones CAD/CAM ofrecen nesting automático de tubos. ¿Qué diferencia realmente un software de nesting de tubos de otro?
Para comparar soluciones de nesting de tubos, hay que tener en cuenta dos (o incluso tres) aspectos:
1. La capacidad para gestionar casos reales de producción industrial
Antes de comparar el rendimiento de la optimización, hay que comprobar que el software dispone de las funcionalidades necesarias para gestionar los casos reales que se presentan en producción: variedad de geometrías de tubos y perfiles, características específicas de las máquinas, procesos y restricciones propias del taller.
Algunas de estas funcionalidades son complejas de implementar y requieren adaptar de forma inteligente los algoritmos de optimización a las restricciones industriales correspondientes. Un software que aparentemente ofrece buenos resultados en casos básicos puede, en realidad, ofrecer resultados muy decepcionantes en casos de uso reales.
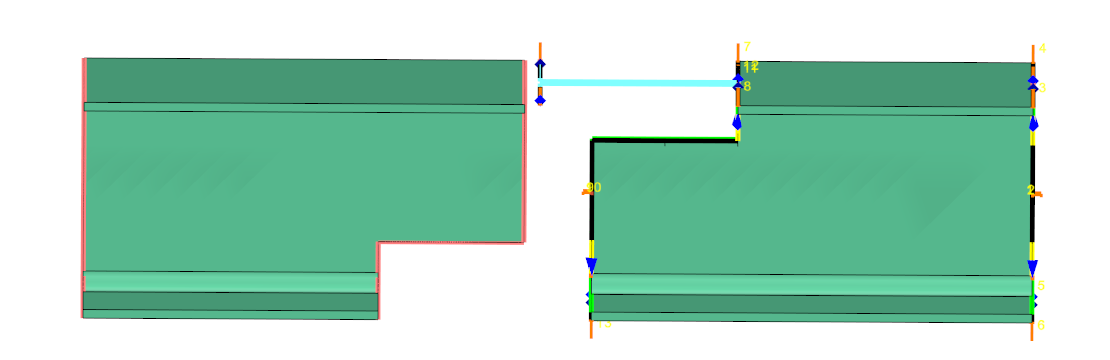
Tomemos el caso del nesting de perfiles. Para simplificar el cálculo, un algoritmo podría representar cada pieza únicamente mediante su caja envolvente, es decir, el rectángulo que la contiene. Esta aproximación facilita la colocación, pero no toma en cuenta la geometría real de los cortes en los extremos. Dos piezas que podrían colocarse más cerca gracias a la forma de sus extremos se considerarían entonces más voluminosas de lo que realmente son, lo que daría lugar a un peor aprovechamiento del material.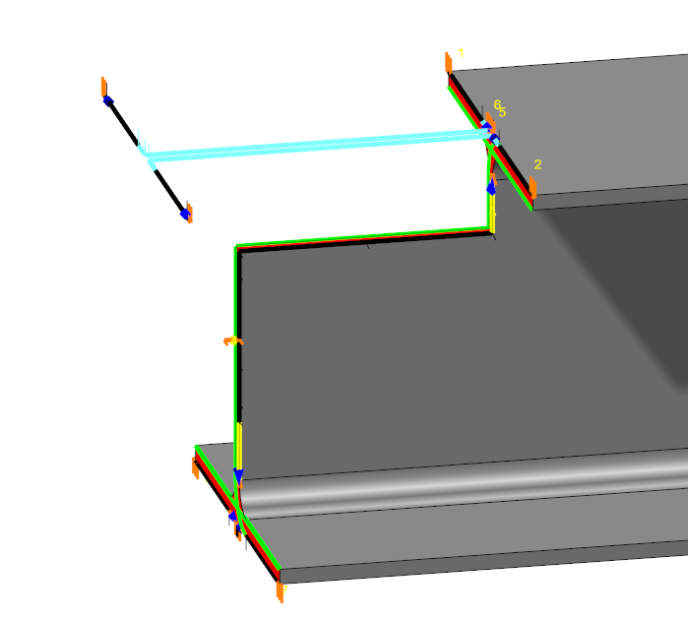 Ejemplo: Para cortar el siguiente perfil respetando su geometría, es necesario retirar material en las alas añadiendo «rectangle cuts», de modo que el corte pueda realizarse sin colisiones.
Un nesting optimizado de dos unidades de esta pieza tendrá en cuenta todos los cortes necesarios para cortar el perfil, y no únicamente su caja envolvente:
2. El rendimiento del propio nesting
Una vez cumplida esta condición, la diferencia está en la capacidad del software para optimizar no solo el aprovechamiento del material, sino también los tiempos de corte y preparación. Este rendimiento también debe evaluarse en casos reales, teniendo en cuenta las restricciones y los procesos propios del taller. Un excelente resultado de optimización tiene poco interés si no puede aplicarse realmente en producción.
A estos dos criterios técnicos hay que añadir un tercero: la calidad general del software CAD/CAM y del soporte.
Un algoritmo eficiente solo aporta valor si está integrado en un software fiable y eficaz en el día a día. La facilidad de uso, la estabilidad, la robustez y la fiabilidad de los resultados son esenciales para no perder en producción los beneficios obtenidos mediante la optimización. Además, la rapidez de respuesta y la experiencia de los equipos de soporte también son importantes, especialmente para resolver rápidamente problemas técnicos y de producción complejos.
Con la IA facilitando el desarrollo de software, ¿por qué el nesting de tubos sigue requiriendo una experiencia algorítmica avanzada?
Con la generalización de la IA en el desarrollo de software, se puede considerar que cada vez es más fácil crear herramientas capaces de resolver problemas de optimización relativamente estándar. Pero generar código no significa «dominar un problema de optimización complejo en un entorno industrial».
En el nesting de tubos, la verdadera dificultad no consiste simplemente en encontrar una disposición posible de las piezas. Consiste en conseguir la mayor eficiencia posible en el uso del material, respetando al mismo tiempo todas las restricciones industriales que condicionan realmente la producción: geometría de las piezas y de los perfiles, orientaciones permitidas, restricciones de corte, retales reutilizables o requisitos relacionados con la máquina que pueden aumentar considerablemente la complejidad del problema.
Tomemos el ejemplo de las prioridades entre piezas. Si las piezas A (moradas) tienen prioridad sobre las piezas B (verdes) y el stock de barras es limitado, un enfoque sencillo consiste en colocar primero el mayor número posible de piezas A y utilizar después el espacio restante para las piezas B. Se respetan las prioridades, pero las piezas A se colocan sin tener en cuenta las piezas B.
El algoritmo puede así pasar por alto una solución mejor, por ejemplo, alternando las piezas A y B para aprovechar los cortes comunes.

Un enfoque más eficiente integra directamente las prioridades en la optimización: considera simultáneamente las piezas A y B para optimizar su colocación, garantizando al mismo tiempo que las piezas B solo se colocarán si es posible colocar todas las piezas A. Las prioridades se respetan sin sacrificar el rendimiento global del nesting.
¿Cómo gestionar y reutilizar los retales en el nesting de tubos?
La gestión de los retales también desempeña un papel importante en la optimización. Un algoritmo de nesting eficiente debe ser capaz de asignar un valor a los retales disponibles, pero también a los retales que generará cada solución de nesting. De este modo, puede decidir automáticamente si resulta más conveniente utilizar un retal existente o una barra nueva. Este enfoque permite ahorrar material, aprovechar eficazmente los retales disponibles y limitar su acumulación en el taller.
En este caso práctico, el objetivo es cortar 75 unidades de la misma pieza utilizando barras nuevas de 6 m y 4,5 m, además de dos retales de 3,22 m y 3,65 m.Problema
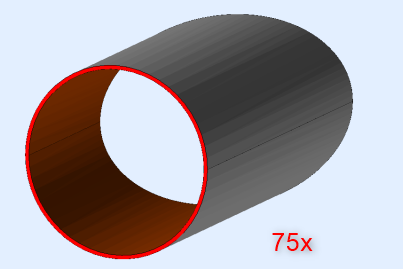
o Barra : 6000 mm
o Barra : 4500 mm
o Retal : 3220 mm
o Retal : 3650 mmLa dificultad consiste en elegir la combinación adecuada de barras. En este ejemplo, la mejor solución utiliza solo tres: un retal existente, una barra de 6 m y una barra de 4,5 m. Esta combinación permite producir todas las piezas sin generar prácticamente ningún retal nuevo.
Solución
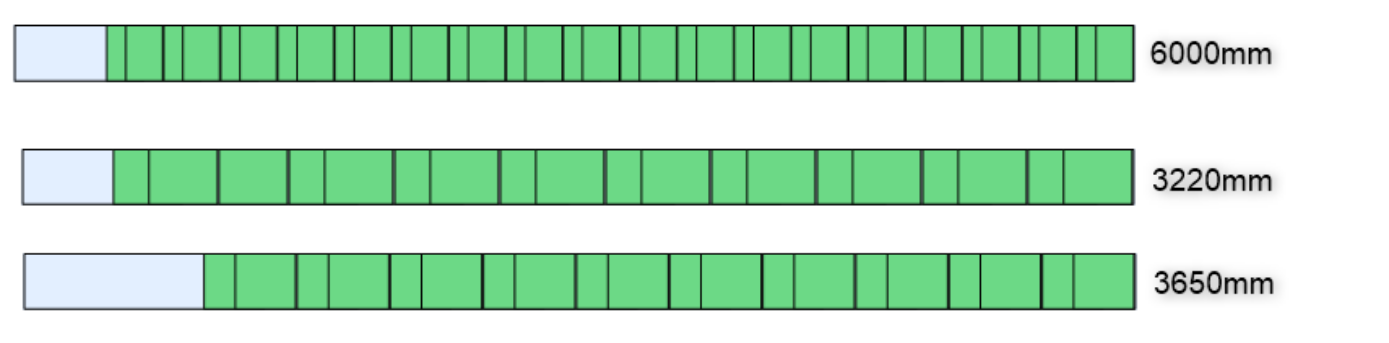
Las demás combinaciones requieren cuatro barras. Por tanto, aumentan el tiempo de producción y generan más retales que gestionar y almacenar en el taller.
Este principio debe aplicarse de forma general: el algoritmo de nesting debe tener en cuenta los retales disponibles y reutilizarlos en futuros nestings.
¿Cuándo se pueden utilizar los cortes comunes y cuáles son sus ventajas?
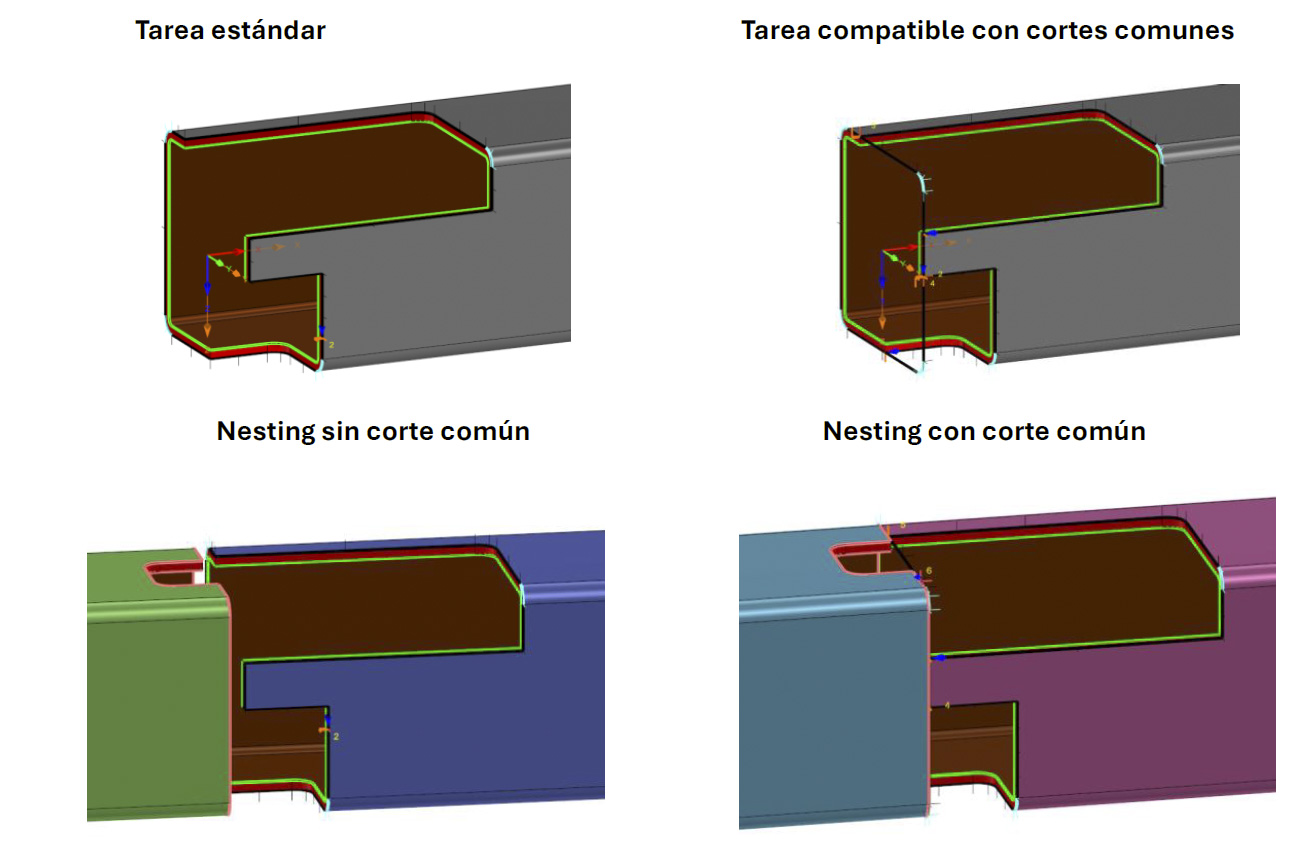
Un corte común en un nesting consiste en utilizar un mismo corte para separar dos piezas adyacentes colocadas en un tubo. Esto permite:
- reducir el consumo de material, ya que se elimina el espacio que habría sido necesario entre las dos piezas
- reducir el tiempo de corte, ya que un solo corte sustituye a dos operaciones
- limitar determinados movimientos u operaciones de reposicionamiento del cabezal de corte
Sin embargo, no se puede aplicar a todas las geometrías ni a todos los procesos de corte. Por tanto, el algoritmo de nesting debe ser capaz de determinar cuándo un corte común es técnicamente viable y ventajoso.
Si tomamos como ejemplo tubos con extremos que presentan muescas o salientes, la detección de cortes comunes resulta aún más compleja. En estos casos, los algoritmos de nesting deben ser capaces de modificar las trayectorias de corte y aplicar un corte común incluso a extremos que solo comparten una parte de la trayectoria. En este caso se habla de corte común parcial.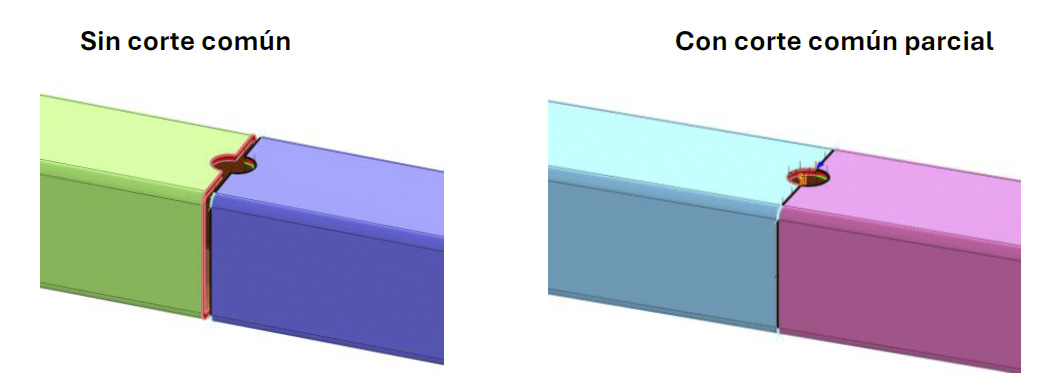
Incluso cuando los tubos presentan cortes complejos en los extremos, un algoritmo de nesting avanzado puede tenerlos en cuenta para identificar y generar automáticamente cortes comunes cuando sea posible.
¿Por qué dos softwares de nesting de tubos pueden producir resultados diferentes con exactamente las mismas piezas?
Cada software explora una parte de las soluciones posibles en función del rendimiento de sus algoritmos y, a continuación, selecciona la mejor solución que ha encontrado. Por tanto, dos softwares pueden llegar de forma natural a disposiciones diferentes.
También pueden evaluar las soluciones según criterios diferentes: aprovechamiento del material, tiempo de corte, restricciones de producción, etc. Aunque identifiquen en términos generales los mismos nestings, no necesariamente seleccionarán el mismo como la mejor solución.
Evidentemente, un algoritmo más avanzado, como el de Almacam, explorará las soluciones posibles de forma más precisa y eficiente, aumentando así sus posibilidades de identificar una solución más optimizada.
Veamos un nuevo caso práctico para entender qué distingue a una tecnología de nesting de tubos realmente eficiente:
Las máquinas de corte de tubos con dos mandriles presentan una restricción importante: en cada barra, aproximadamente los últimos 200 milímetros no son accesibles para la máquina (en este caso, la zona marcada en rojo). Esto genera, en principio, un retal inevitable.
Un algoritmo de nesting estándar considerará esta limitación de la máquina como una restricción estricta y no colocará ninguna pieza en la zona inaccesible. En la barra que se muestra a continuación, solo sería posible colocar tres piezas verdes.
Con un conocimiento preciso de las capacidades de la máquina y de esta zona inaccesible, es posible integrar esta restricción y colocar piezas dentro de dicha zona. Para ello, no debe haber ningún corte dentro de la zona inaccesible. Esto implica no realizar el último corte de la pieza, haciéndolo coincidir con el extremo de la barra.

Contenu


